أخبار الصناعة
بيت / أخبار / أخبار الصناعة / لماذا يعتبر تصميم القالب الداخلي أمرًا مهمًا بالنسبة لجودة الأجزاء المطاطية المخصصة والمدة الزمنية اللازمة


2026-10-26
يرسل مشتري من المستوى 1 إشعارًا بتغيير هندسي لحلقة مطاطية مصبوبة بالضغط: يصل سمك الجدار إلى 0.3 مم، ويتم نقل هدف الصلابة من 60 إلى 65 Shore A. إذا قام المورد بتوجيه هذه المراجعة إلى ورشة أدوات خارجية، ينتظر المشتري أسبوعًا للحصول على عرض أسعار وأسبوعين آخرين للأداة المعدلة. إذا قام المورد بتصميم القالب وتصنيعه داخل الشركة، فعادةً ما يتم عرض المراجعة خلال 48 ساعة وتكون الأجزاء التجريبية الأولى على مقاعد البدلاء خلال خمسة أيام. هذه الفجوة هي السبب تصميم القالب في المنزل المسائل المتعلقة بجودة الجزء المطاطي المخصص والمهلة الزمنية.
بالنسبة للمكون المطاطي المخصص، فإن القالب ليس أحد تفاصيل الإنتاج؛ هذا هو تعريف المنتج. تحدد هندسة التجويف وتعويض الانكماش والتهوية وأخاديد الفلاش وموضع خط الفصل ما إذا كان الجزء محكم الغلق وملائمًا ويستمر في دورة العمل الخاصة به. شركة جياشينغ توسون للمطاط والبلاستيك المحدودة (توسون)، شركة تصنيع المطاط في جياشينغ ويعمل بها أكثر من 250 موظفًا، تتعامل مع تصميم القوالب كوظيفة هندسية داخلية: يعمل 12 مهندسًا لتصميم القوالب والصيغ في نفس المبنى مثل خلط المواد وقولبتها وبثقها، ويقوم فريق فحص فني مكون من 20 شخصًا بقياس النتائج.
يعمل تصميم القالب الداخلي على ضغط تكرار الأدوات من أسابيع إلى أيام نظرًا لأن مراجعة الرسم وتصنيع التجاويف وردود الفعل على العمليات كلها تحدث تحت سقف واحد.
تتبع كل مراجعة تصميم على أداة تم شراؤها نفس المسار البطيء: يقوم صانع المطاط بإعادة توجيه التغيير إلى متجر أدوات خارجي، ويعيد المتجر تسعيره، ويلائم المهمة في جدوله الزمني، ويقوم بتصنيع التجويف، ويشحن الأجزاء التجريبية، وينتظر التعليقات. يمكن لدورتين أو ثلاث دورات من هذا في برنامج واحد أن تمحو نافذة الإطلاق بأكملها. يتخطى فريق الأدوات الداخلي خطوات عرض الأسعار والجدولة بالكامل.
يتراكم الاختلاف عبر عمر البرنامج. كل جولة PPAP وتغيير المواد والإصلاح الميداني تصل إلى نفس الحلقة. توسون برنامج خرطوم مصبوب مخصص بالنسبة لأنظمة تبريد OEM، ظلت في الموعد المحدد من خلال سلسلة من المراجعات المركبة لأن كل واحدة منها انتقلت مباشرة من مهندس الصيغة إلى طاولة الأدوات الداخلية بدلاً من نقلها عبر المدينة.
يتم تثبيت خريطة التسامح للجزء المطاطي المصبوب بالضغط عند تصميم التجويف، وليس عند إغلاق المكبس.
ينكمش المطاط بعد المعالجة، ولا ينكمش بشكل موحد. اعتمادًا على البوليمر وتحميل الحشو ومقياس التحمل، يتحرك مركب EPDM أو NBR النموذجي بنسبة 1.5-3.5% بين التجويف والجزء المبرد. عادةً ما يطبق متجر الأدوات الخارجية عامل انكماش القيمة الدفترية على رسم العميل. عندما تتغير المادة أو العملية، يتحول هذا التخمين إلى رفض الأبعاد. يقوم المصمم الداخلي بتطبيق قيم الانكماش المقاسة على المركب الفعلي، والتحقق من النتيجة في التشغيل التجريبي الأول، وتصحيح التجويف قبل بدء الإنتاج.
| قرار تصميم القالب | ما تسيطر عليه | الفشل النموذجي عند الاستعانة بمصادر خارجية |
| بدل انكماش التجويف | الأبعاد الخارجية والداخلية النهائية | يتم تشغيل الأجزاء كبيرة الحجم أو أصغر حجمًا في PPAP؛ الهندسة مرفوضة |
| خط فراق وأخاديد فلاش | سمك الفلاش، جهد التشذيب، سطح الختم | علامات التمزق ومسارات التسرب على شفاه مانعة للتسرب |
| وضع تنفيس | مصائد الهواء، خطوط متماسكة، حشوة التجويف | تفشل الفراغات الموجودة في زوايا التعبئة الأخيرة تحت الضغط |
| تخطيط المسودة والإخراج | الإجهاد Demolding وتشويه جزء | تتمدد جدران المنفاخ الرقيقة أو تنقسم أثناء التجريد |
| تجويف الصلب والانتهاء من السطح | الافراج عن السلوك والملمس السطحي | التمسك بالإنتاج؛ عيوب السطح على وجوه الختم |
إن التسامح التخطيطي مقابل عملية معروفة هو ما يفصل الجزء المطاطي الذي يجتاز فحص المادة الأولى عن الجزء الذي يحتاج إلى ثلاث جولات من تعديلات الأداة. الحشية ذات حافة مانعة للتسرب مقاس 0.4 مم، أو منفاخ بجدار 1.2 مم، أو حامل شفة مع إدخالات مربوطة، كلها تعتمد على نفس الشيء: تجويف مصمم من قبل الأشخاص الذين سيديرونه.
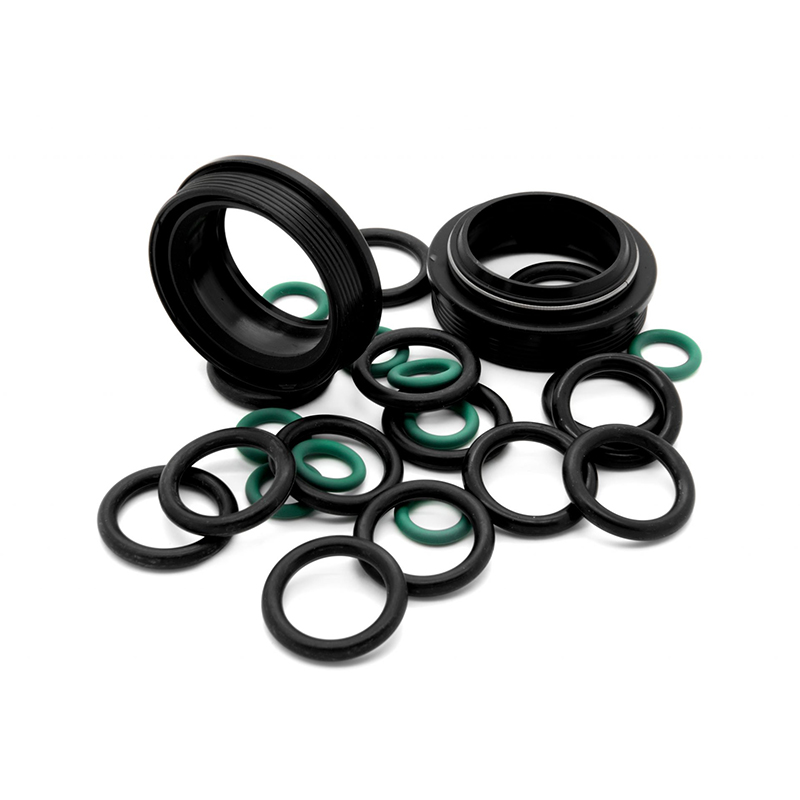
 الحشيات والأختام المطاطية ذات الحواف لتخطيط التسامح الأبعاد تعرض صفحة المنتج هذه تفاصيل الحشيات المطاطية ذات الحواف عبر مركبات متعددة، مما يدعم تركيز الفقرة على تصميم التجويف وتخطيط التسامح. قم بمراجعة خيارات المواد وتطبيقات الختم لمواءمة سلوك المركب مع الانكماش والتدفق المتوقع. عرض المنتج →
يجب تطوير هندسة القالب ومركب المطاط معًا لأن سلوك الانكماش والتدفق والروابط يتغير كلما تغير أي من الجانبين.
تعديل الصلابة من 60 إلى 70 Shore A يغير سلوك التدفق والانكماش بعد المعالجة. يؤدي التبديل من EPDM إلى مزيج السيليكون إلى تغيير زوايا المسودة والتهوية ومعالجة الإطلاق. إذا كان تطوير المركب وتصميم القالب يقعان في مؤسسات مختلفة، فإن كل تعديل للمواد يؤدي إلى إعادة قطع الأدوات باهظة الثمن. عندما يمتلك نفس المهندسين كليهما، يتم تصميم القالب وفقًا لمنحنى المعالجة الفعلي ويتم تعديل التركيبة لملء التجويف بشكل نظيف.
تعويض الانكماش is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
الأجزاء المعقدة تجعل الترابط مرئيًا. يحتاج المنفاخ المطاطي ذو الجدران المموجة الرقيقة إلى تدفق دقيق وهندسة التشكيل؛ يحتاج الحجاب الحاجز المقوى بالقماش إلى مناطق تشوه يمكن التحكم فيها والتي تتماشى مع محيط التجويف؛ يحتاج التركيب المربوط من المطاط إلى المعدن إلى وضع خط ربط مطابق لإدخال التفاوتات. تجمع Tosun تصميمها المكون من 12 قالبًا ومهندسي التركيبة على مجموعات المنتجات هذه بالضبط، بحيث يبقى تغيير الرسم داخل حلقة تغذية مرتدة واحدة.
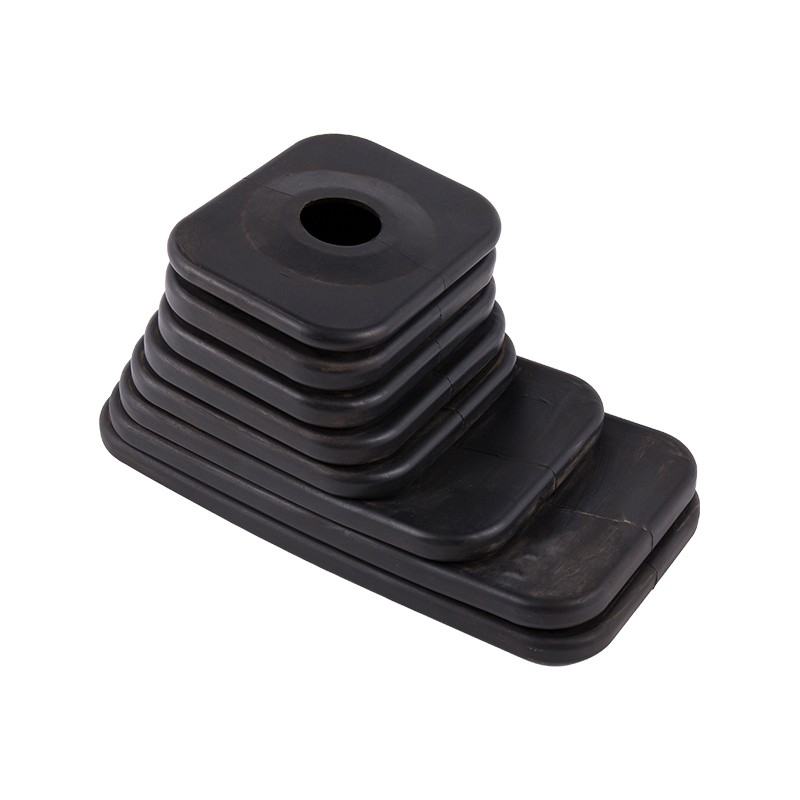
 منفاخ حذاء ناقل الحركة EPDM مع تصميم قالب مخصص يسلط النص السابق الضوء على الجدران المموجة الرقيقة وموضع خط الربط، وتحدد صفحة الخوار هذه نطاقات أداء EPDM وخيارات التخصيص. إنه يوضح كيفية تعامل مهندسي القوالب الداخليين مع هندسة التشكيل المعقدة لتطبيقات السيارات. عرض المنتج →
يمكنك التحقق من قدرة تصميم القالب داخل الشركة من خلال أربعة أسئلة مباشرة، دون طلب جولة في المصنع.
تنطبق نفس المراجعة على أي مورد تقوم بتقييمه. ما يوضحه متجر داخلي قادر بالأرقام، لا يمكن لنموذج الاستعانة بمصادر خارجية عادةً أن يوضحه.
| منطقة التدقيق | دليل على القدرة الداخلية الحقيقية | العلم الأحمر |
| الفريق الهندسي | تم تسمية مهندسي تصميم القوالب والصيغة | نشتري الأدوات من متجر شريك |
| بالقطع | في المنزل CNC, EDM or wire-cut cavity work | يتم التعاقد من الباطن على جميع أعمال تصنيع التجويف |
| تاريخ المراجعة | السجلات المؤرخة من طلب التغيير إلى المحاكمة | لا توجد سجلات. إعادة صياغة استيعابها بصمت |
| فحص المادة الأولى | قياس المختبر في نفس اليوم وتسجيل الخروج لمراقبة الجودة | يتم إرسال الأجزاء للفحص بعد أسابيع |
عندما يجتاز المورد جميع عمليات الفحص الأربعة، يتحول قرار الشراء من السعر لكل أداة إلى إجمالي وقت التسليم وجودة المرور الأول عبر البرنامج. ينطبق نفس المعيار سواء كان الجزء عبارة عن حشية مسطحة أو حامل مربوط من المطاط إلى المعدن؛ يتطلب التركيب المرتبط ببساطة المزيد من تصميم القالب، لأن موضع الإدخال وتاج الربط يعيشان في نفس التجويف.
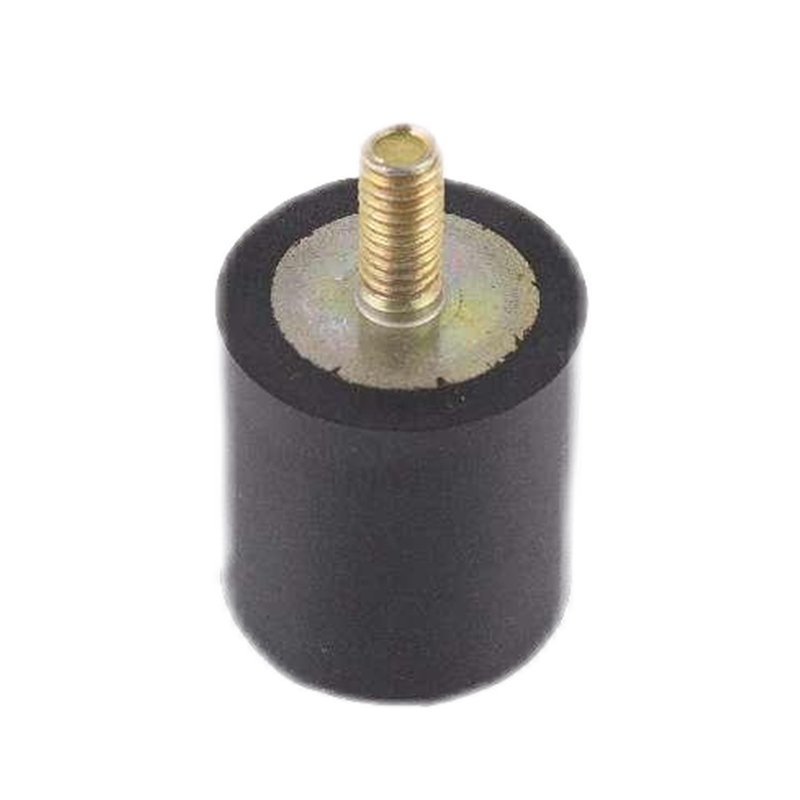
 حوامل عزل الاهتزاز المطاطية لتصميم التجويف المستعبدين تسرد صفحة التثبيت هذه EPDM وNBR والمركبات القابلة للتخصيص مع تفاصيل سعة التحميل وعزل الاهتزاز. إنه يناسب مناقشة حوامل الربط من المطاط إلى المعدن، مما يوضح كيفية معالجة موضع الإدخال وتاج الرابطة في تصميم التجويف. عرض المنتج →
في برنامج مخصص نموذجي، يتم الانتهاء من التصميم الأولي للأدوات في غضون 2-4 أسابيع داخل الشركة مقابل 6-10 أسابيع من خلال ورشة أدوات خارجية. بالنسبة للمراجعات أثناء PPAP أو بعد فشل الحقل، تكون الفجوة 3-5 أيام مقابل 2-4 أسابيع لكل حلقة.
ليس في حد ذاته. تأتي التفاوتات الأكثر صرامة من تصميم التجويف مقابل انكماش المركب وتدفقه الفعلي، ثم قياس المواد الأولى مع نفس الفريق. ويخلق تصميم القالب الداخلي الظروف الملائمة لتلك الحلقة؛ فهو لا يضمن النتيجة من تلقاء نفسه.
نعم. حتى الحشية المسطحة تعتمد على تعويض الانكماش، ووضع الأخدود السريع، وموقع خط الفصل. تتمتع الأجزاء الأبسط أيضًا بأصغر هامش هندسي، لذلك يظهر تجويف غير دقيق على أنه مرفوض خلال دورة الإنتاج الأولى.
اطرح أسئلة التدقيق الأربعة: تقسيم عدد المهندسين، وموقع تصنيع التجويف، وسجلات المراجعة، ووقت الاستجابة للمقالة الأولى. سوف يجيب المورد الذي يتمتع بقدرات داخلية حقيقية على الأسئلة الأربعة بالأسماء والتواريخ والنتائج المقاسة.
روابط سريعة
اتصل بنا
حقوق الطبع والنشر ©
Jiaxing Tosun Rubber & Plastic Co. ، Ltd.
جميع الحقوق محفوظة.
منتجات المطاط والبلاستيك مخصصة مصنع